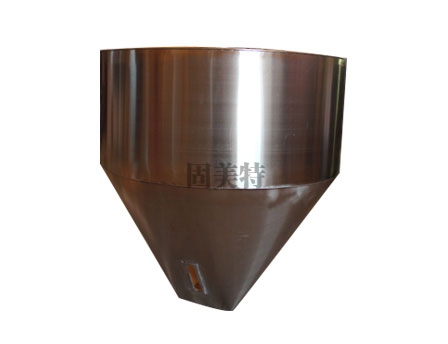
钣金料斗是物料输送、存储领域的核心部件,广泛应用于食品、化工、医药等行业,定制过程中的技术把控直接决定其耐用性、排料效率与安全性,核心需关注以下几方面问题:
一是材料选型与场景适配技术,这是定制的基础前提。不同使用环境对材料性能差异显著:食品级料斗需采用符合GB 4806.9标准的304奥氏体不锈钢,避免物料被重金属或微生物污染;接触强腐蚀性粉料的化工料斗,需选用316L不锈钢或耐酸碱合金,同时需兼顾材料的成型焊接性,防止折弯开裂;装载200℃以上高温物料的料斗,需采用耐高温碳钢或带隔热层的复合板材,抑制热变形。此外,材料厚度需匹配负载,容积超1m³的料斗侧板厚度不低于2mm,否则易因承重变形影响结构稳定性。
二是结构设计的排料效率技术,这是性能核心指标。料斗锥角直接决定排流畅性:流动性好的颗粒物料锥角取55°-65°,粘性粉料、膏状物料需放大至70°-90°,避免挂料积料。结构上所有拐角必须做R≥10mm的圆弧过渡,严禁直角或尖锐棱边,防止物料在死角堆积;出料口尺寸需根据物料粒度、额定流量计算,避免过小堵料或过大浪费空间;大容量料斗需沿母线设置高度50mm的加强筋,可将承重变形量控制在千分之二以内,防止结构垮塌。
三是钣金工艺的精度控制技术,直接影响装配与寿命。下料环节需采用数控激光切割,切口精度控制在±0.3mm以内,避免下料误差导致组焊错位;折弯时需用专用工装保证锥面角度一致性,多面锥斗相邻面角度偏差需控制在±0.5°;焊接优先选用氩弧焊,焊缝需饱满无虚焊,焊后必须打磨平整,内壁焊缝粗糙度需达Ra≤1.6μm,防止挂料;表面处理匹配场景:食品医药行业需电解抛光,化工行业需酸洗钝化或静电喷塑,涂层厚度60-80μm,确保防腐耐磨。
四是定制后的性能验证技术。需依次完成尺寸检测、承重测试、密封试验:尺寸检测核对锥度、安装孔位精度,确保与客户设备匹配;承重测试按额定装料量加载24小时,变形量超差需调整结构;粉状物料需做1MPa气密性试验,防止漏料污染。特殊场景还需进行耐高温、防静电等专项测试,符合行业安全标准。
综上,钣金料斗定制需从全流程把控技术细节,才能满足不同行业的专业使用要求,避免因技术缺陷导致的生产隐患。
CONTACT US